TOP > 技術コラム > 精密板金部品で耐熱材を使用する際の注意点
精密板金部品で耐熱材を使用する際の注意点
「高温環境で使う板金加工品を作りたいのに、依頼先が見つからない…」
「耐熱材に変えたら、今までの加工方法が使えなくなってしまった…」
こうしたお悩みをお持ちの設計・開発者の方もいらっしゃるのではないでしょうか。
ヒーターや熱交換器、半導体製造装置など、高温環境で使われる製品では、チタンやインコネル、ハステロイなどの耐熱性の高い材料を選ぶことがありますが、一般的にこれらの材質は加工が難しいという課題があります。
本コラムでは、耐熱材の精密板金加工が難しい理由と、耐熱材に関する実際の相談事例と加工事例をご紹介します。
【目次】
高温環境で採用される代表的な材料
高温環境で使う部品には、高温下でも強度や耐酸化性を保てる材料が求められます。精密板金で扱う代表的な耐熱材は、以下のとおりです。
表1. 高温環境で採用される代表的な材料
| 材料 | 特徴 | 板金加工における不良例 |
|---|---|---|
| SUS310S (耐熱ステンレス) |
クロム約25%・ニッケル約20%を含む耐熱ステンレス。耐熱温度は約1,000℃で、SUS304(700〜800℃程度)より高温に強い | 完全オーステナイト組織のため、溶接時に高温割れ(凝固割れ)を起こしやすい |
| チタン | 融点は約1,668℃。比重はステンレスの約60%と軽く、熱膨張係数はSUS304の約1/2 | 高温で酸素・窒素と反応して脆くなる。曲げではスプリングバックが大きい |
| インコネル (ニッケル基合金) |
ニッケルを主成分にクロムを多く含む合金。高温下での耐酸化性と強度保持に優れ、1,000℃を超える環境でも使われる | 熱伝導率が低く熱がこもりやすい。溶接割れや組織変化が起こりやすい |
| ハステロイ (ニッケル基合金) |
モリブデンなどを添加したニッケル合金。種類にもよるが、600℃以上の高温でも強度と耐食性を維持する。熱交換器や化学プラントなどに使われる | 溶けた金属の流動性が低く、高温割れも起きやすい |
いずれも高温環境に強い一方で、一般的にコストがかかります。さらに、精密板金加工においては、下記のような加工上の難しさがあります。
①熱が逃げにくい
熱伝導率が低いものが多く、溶接の熱が局所的にたまるため、溶け落ちや歪みが起きやすいです。これは、板厚が薄くなるほど顕著になります。
②溶接割れや酸化が起きやすい
SUS310Sやハステロイは高温割れ、インコネルは溶接割れや組織変化、チタンは大気中の酸素・窒素との反応による脆化が起こりやすいです。単純にレーザーの出力を上げればよいわけではなく、溶接条件がシビアになります。
③曲げが難しい
チタンは弾性が強く、スプリングバックが大きいため、圧力や角度を材料や板厚に合わせて細かく調整する必要があります。
耐熱材への変更で工法転換が必要になるケースもある
上述のように、耐熱材の加工の難易度は、一般的な材質、例えばSUS304と比較すると大きく上がります。そのため、材質を耐熱材に変えたことで、これまでの加工方法そのものが使えなくなることもあります。下記に、実際の相談例をご紹介いたします。
ロウ付けからファイバーレーザー溶接への工法転換例
一般的に、強度や耐圧などを考慮する場合には、ロウ付けが行われます。ロウ付けは、一般的な溶接に比べて歪みを抑えやすく、薄板や精密部品の接合にも使われています。
ただし、ロウ付けはロウ材を溶かして部材同士をつなぐ方法であるため、ロウ材の融点を超える環境では接合部が溶けてしまい、使用できません。
実際に当社にご相談いただいたのは、実験で使用する部品をより高温の環境で使うことになり、その影響で従来のロウ付け対応が難しくなったというご相談でした。
これまではステンレスの薄肉パイプを、歪みを抑える目的でロウ付けしていましたが、融点の高いチタンへ材質を変更したことで、ロウ付けしづらいうえに使用環境がロウ材の融点を超えてしまい、さらに熱膨張率や応力を揃えるために同じ材質同士での接合が求められたことから、ロウ付けに代わる接合方法を探されていました。
そこで当社では、ロウ付けからファイバーレーザー溶接への工法転換をご提案しました。
ファイバーレーザー溶接への工法転換によって、高温環境でも使用できる製品となったことに加えて、接合部に異物が入らず熱膨張率や応力も揃えられています。
当社の製品事例をご紹介
当社では、耐熱性に優れ、加工が難しいとされる材料でも、薄板の精密板金・溶接に対応しています。その一部をご紹介します。
事例①:薄板溶接インペラ
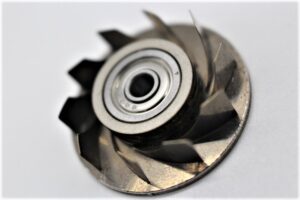
板厚0.1mmのチタン羽根10枚を、φ23.5mmの土台に溶接したインペラです。内部にベアリングを組み込み、風車のように回転します。
羽根を均一に取り付けるのは、ファイバーレーザー溶接でも難しい加工です。構造を工夫することで、歪みなく溶接しました。また、薄板のチタンは劣化しやすく溶接が難しい材料ですが、シールドガスの当て方を工夫して、きれいに仕上げています。
事例②:チタン製軽量ケース(t=0.2mm)
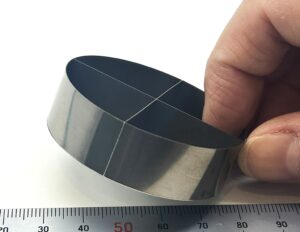
板厚0.2mmのチタンを、薄板溶接で組み上げたケースです。
チタンは溶接が難しい材料であるうえに、薄板では歪みや溶け落ちのリスクも加わるため、溶接条件をより細かく調整する必要があります。微調整ができる薄板専用の溶接機と、これまでの製作実績で培ったノウハウで対応しました。
事例③:異材溶接ピン(インコネル×プラチナ)
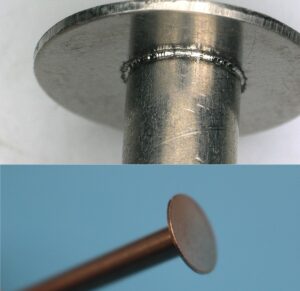
厚さ0.5mmのプラチナ円盤に、Φ4mmのインコネルを立てて、ファイバーレーザー溶接で全周溶接したピンです。
お客様からは「円盤の裏側に溶接の歪みや痕を残さないように」というご要望がありました。0.5mmの薄さでは溶接するだけでも歪みが出やすく、さらに難易度の高い異材溶接でしたが、歪みなく仕上げています。
他社で断られた耐熱材の加工も(株)マツダにお任せください!
今回は、耐熱材における精密板金加工について、当社の事例と相談例とともにお伝えいたしました。
当社では、チタンやインコネルをはじめとする、加工が難しい耐熱材の薄板溶接・精密板金に対応しています。他社で断られてしまった案件や、「この材料・この板厚で本当に作れるのか」とお悩みの案件がありましたら、お気軽にご相談ください。

この記事を書いた人
中村 義人(株式会社マツダ 統括マネージャー)
精密板金に携わって35年以上。幅広い金属加工の知識と経験から蓄積されたノウハウをもとに、
微細溶接の技術は8年前から本格的に技術開拓中。
工場板金検定1級を取得し、実務と資格を両立させた技術力で、板金加工・溶接の現場に貢献しています。